


ASTM A214 não é uma especificação de resistência. É uma especificação de solda. O tubo é feito por soldagem por resistência elétrica, o que deixa uma costura reta em todo o seu comprimento, e todo o padrão existe para provar que essa costura se comporta como o metal original - através de achatamento, flangeamento, dureza e tratamento térmico que apaga a estrutura da solda depois de feita. O recozimento brilhante é a etapa de acabamento que permite ao comprador pular a decapagem sem abrir mão da qualidade da superfície. Num condensador com quarenta mil tubos, essa diferença aparece no cronograma.
ASTM A214 é emitida paralelamente como ASME SA214 e os dois documentos são tecnicamente idênticos. Em um pedido de compra, o nome importa menos do que a edição, porque os requisitos gerais estão na ASTM A450 e é dessa referência que vem a maior parte dos detalhes dimensionais e de teste.
Especificação
| Item | Especificação |
|---|---|
| Padrão | ASTM A214/ASME SA214; requisitos gerais para ASTM A450 |
| Formulário do produto | Soldada por resistência elétrica (ERW), costura longitudinal única |
| Tipo | Espessura mínima da parede do tubo; o diâmetro externo e a parede mínima são especificados, o diâmetro interno não é |
| Diâmetro externo | Padrão de 1/8–3 pol. (3,2–76,2 mm); outros tamanhos mediante acordo |
| Espessura da parede | Geralmente 12–22 BWG (2,77–0,71 mm); paredes mais pesadas e mais leves a pedido |
| Comprimento | Comprimentos retos de até 20 pés (6,1 m); mais longo e dobrado em U a pedido |
| Carbono | 0,18% no máximo |
| Manganês | 0.27–0.63% |
| Fósforo / enxofre | 0,035% no máximo cada |
| Resistência à tracção | 47 ksi (325 MPa) min |
| Força de rendimento | 26 ksi (180 MPa) min |
| Alongamento | 35% mínimo |
| Dureza | 72 HRB máx. |
| Tratamento térmico após soldagem | 900 graus (1650 graus F) ou superior, resfriado a ar ou forno com atmosfera controlada resfriado |
| Tratamento térmico após estiragem final a frio | 650 graus (1200 graus F) ou superior |
| Condição de entrega | Recozido brilhante (BA) como padrão; estresse aliviado, normalizado ou desenhado também disponível |
| Testes obrigatórios | Teste de tração, achatamento, flange, dureza, hidrostático ou elétrico não destrutivo |
| Serviço típico | Condensadores de superfície, aquecedores de água de alimentação, resfriadores de óleo, resfriadores, trocadores de tubo em U |
Os requisitos de propriedades mecânicas não se aplicam a tubos com diâmetro interno menor que 3,2 mm (1/8 pol.) ou parede mais fina que 0,4 mm (0,015 pol.). Confirme todos os valores em relação à edição do A214 e A450 indicada no pedido de compra.
Química e Propriedades Mecânicas
| Elemento | A214 | A179 (para comparação) |
|---|---|---|
| Carbono | 0,18% no máximo | 0.06–0.18% |
| Manganês | 0.27–0.63% | 0.27–0.63% |
| Fósforo | 0,035% no máximo | 0,035% no máximo |
| Enxofre | 0,035% no máximo | 0,035% no máximo |
A faixa de manganês é estreita por qualquer padrão – uma janela de 0,36 pontos – e esse é o ponto. Este não é um aço projetado para ser resistente. É um aço projetado para ser moldado, soldado, trefilado e depois laminado em uma chapa tubular sem rachar. O baixo carbono mantém a solda dúctil; o manganês restrito mantém a dureza previsível durante o ciclo de tratamento térmico. Não há necessidade de silício nem adição de microligas, razão pela qual o tubo A214 não é candidato para serviços em altas temperaturas.
| Propriedade | Exigência |
|---|---|
| Resistência à tracção | 47 ksi (325 MPa) min |
| Força de rendimento | 26 ksi (180 MPa) min |
| Alongamento em 2 pol. (50 mm) | 35% mínimo |
| Dureza | 72 HRB máx. |
Observe o que está faltando: não há rendimento máximo nem tração máxima. O A214 não limita a resistência, portanto, um calor que retorna a 400 MPa de tração é compatível. Isso é bom para um trocador de calor, onde a parede do tubo é regulada pela tolerância à corrosão, pelo desgaste do defletor e pela aderência necessária para rolar, e não pela tensão do aro. Não está tudo bem se você esperava uma janela de força restrita - e se precisar de uma, essa é uma conversa para ter antes do pedido, não depois da chegada do certificado.
O tubo de aço carbono deste tipo é geralmente aplicado até cerca de 900 graus F (480 graus). Acima disso, a oxidação e a fluência assumem o controle e a seleção passa para um grau de cromo-molibdênio ou inoxidável, que é um artigo diferente.
Tamanhos, Espessuras de Parede e Tolerâncias
| DO | milímetros | Paredes BWG comuns | Uso típico |
|---|---|---|---|
| 1/2 pol. | 12.7 | 16, 18, 20 | Pequenos trocadores de casco e tubos, resfriadores de óleo |
| 5/8 pol. | 15.9 | 16, 18, 20 | Trocadores compactos, resfriadores |
| 3/4 pol. | 19.05 | 14, 16, 18 | O tamanho robusto para condensadores |
| 1 in | 25.4 | 12, 14, 16 | Aquecedores de água de alimentação, trocadores de processo |
| 1-1/4 pol. | 31.75 | 12, 14, 16 | Condensadores de grande superfície |
| 1-1/2 pol. | 38.1 | 10, 12, 14 | Condensadores de superfície a vapor |
| 2 in | 50.8 | 10, 12, 14 | Trocadores pesados, resfriadores de ar |
| 2-1/2 a 3 pol. | 63.5–76.2 | 10, 12 | Grandes condensadores marítimos e de processo |
| BWG | Parede, milímetros | Comentário |
|---|---|---|
| 10 | 3.40 | Parede pesada; alto desgaste ou serviço corrosivo |
| 12 | 2.77 | Comum para 1 pol e acima |
| 14 | 2.11 | Padrão para tubo condensador maior |
| 16 | 1.65 | A parede do trocador de calor mais comum |
| 18 | 1.24 | Parede clara; expansão precisa de cuidados |
| 20 | 0.89 | Tubo pequeno, somente serviço limpo |
| 22 | 0.71 | Mínimo prático para juntas laminadas |
Os valores da parede BWG são valores nominais arredondados. Ordene a parede como espessura mínima e não como número de medida, quando o cálculo depende disso.
A214, A179 e A192 lado a lado
| Item | A214 | A179 | A192 |
|---|---|---|---|
| Rota de fabricação | ERW, soldado | Sem costura, trefilado a frio | Sem costura, trefilado a frio |
| Carbono | 0,18% no máximo | 0.06–0.18% | 0.06–0.18% |
| Tração, mín. | 325 MPa | 325 MPa | 325 MPa |
| Rendimento, mínimo | 180 MPa | 180 MPa | 180 MPa |
| Dureza, máx. | 72 HRB | 72 HRB | 72 HRB |
| Tratamento térmico | 900 graus após a soldagem, 650 graus após o desenho final | 650 graus após o sorteio final | 650 graus após o sorteio final |
| Serviço habitual | Trocadores de calor, condensadores | Trocadores de calor, condensadores | Tubos de caldeira, alta pressão |
| Custo relativo | Mais baixo | Mais alto | Mais alto novamente |
A214 e A179 possuem requisitos mecânicos idênticos, química quase idêntica e as mesmas aplicações. A diferença é a rota: A214 é soldada, A179 é perfeita. Todo o resto decorre disso. Um tubo soldado é mais barato de fazer e vem em comprimentos maiores e com melhor concentricidade; um tubo sem costura não tem costura para inspecionar porque não tem costura. Quando uma especificação de projeto diz perfeita para uma caixa de água de baixa pressão, geralmente está comprando conforto em vez de capacidade - mas a decisão é do comprador e deve ser feita deliberadamente.
O único lugar onde a escolha não é uma preferência: se o tubo será expandido e depois selado e soldado, ou se verá H úmido2S, a costura e sua distribuição de dureza tornam-se uma verdadeira questão técnica. O tubo A214 que foi devidamente normalizado e recozido brilhante lida com ambos. O tubo A214 que foi soldado e resfriado sem o tratamento de 900 graus não, não importa o que o certificado diga sobre tração.
Como o tubo é feito
Seleção de tira.Laminado a frio, cortado na largura, a química foi verificada em relação ao máximo de 0,18% de carbono e à janela de manganês de 0,27–0,63%.
Formando.A tira é progressivamente enrolada em um cilindro através de uma seção de formação, com as bordas unidas sob pressão controlada.
Soldagem de alta frequência.A costura longitudinal é soldada por resistência ou indução em frequências na casa das centenas de quilohertz. Sem metal de adição; a solda é forjada a partir das próprias duas bordas.
Lenço.A rebarba de solda interna e externa é removida, nivelada, sem perfurar a parede.
Recozimento de solda.A costura passa por um recozimento em linha a 900 graus ou mais e depois esfria. Esta é a etapa que o A214 torna obrigatória.
Desenho a frio.A cavidade é desenhada sobre um mandril até o diâmetro externo e a parede finais, o que define a concentricidade e o acabamento superficial e proporciona o controle rígido da parede pelo qual o processo é conhecido.
Recozimento brilhante.Recozimento final a 650 graus ou mais em atmosfera controlada, resfriando na mesma atmosfera para que a superfície permaneça brilhante.
Endireitamento, corte, acabamento final.Endireitamento de rolo, corte longitudinal, corte quadrado ou biselado, rebarbado.
Teste e embalagem.Corrente parasita em todo o comprimento, amostras de achatamento e flange, verificação dimensional, marcação e, em seguida, agrupamento com proteção.
O que o recozimento brilhante realmente faz
Recozimento em atmosfera protetora não é decoração. Ele remove uma etapa do processo da sua oficina e elimina um risco do tubo.
Um recozimento convencional deixa uma escama escura de óxido no tubo, por dentro e por fora. Essa incrustação tem que ser removida por decapagem ácida, e a decapagem traz seus próprios problemas: o ácido pode ficar preso no furo de um tubo longo, a qualidade da água de enxágue torna-se uma variável e o hidrogênio recolhido durante a decapagem tem que ser eliminado posteriormente. Para um tubo trocador de calor, um furo sujo é pior do que um exterior áspero, porque é no furo que ocorre a transferência de calor e onde começa a incrustação.
O recozimento brilhante faz o tubo passar por um forno contínuo com uma atmosfera de hidrogênio ou nitrogênio-hidrogênio mantida em um ponto de orvalho baixo o suficiente - normalmente abaixo de -40 graus - para que nenhum óxido possa se formar. O tubo sai com uma superfície metálica e sem incrustações, por dentro e por fora. Sem decapagem, sem enxágue, sem cozimento com hidrogênio.
| Propriedade | Recozido brilhante | Recozido e em conserva |
|---|---|---|
| Condição da superfície | Metálico, leve e brilhante, sem escala | Fosco, requer decapagem e enxágue |
| Limpeza do furo | Limpar; sem ácido ou resíduo de enxágue | Risco de ácido residual se o enxágue for inadequado |
| Espessura da parede | Inalterado após recozimento | Ligeiramente reduzido pela decapagem |
| Captação de hidrogênio | Nenhum do processamento | Possível durante a decapagem; pode ser necessário assar |
| Resposta de corrente parasita | Baixo ruído de fundo, melhor discriminação de defeitos | Escala e rugosidade aumentam o ruído |
| Pronto para expansão | Sim, direto do pacote | Geralmente precisa de limpeza antes de rolar |
| Custo | Maior por metro | Menor por metro, mais o seu próprio custo de limpeza |
O que o recozimento brilhante não pode fazer é consertar uma solda ruim, corrigir um tubo fora do formato redondo ou compensar um forno que não estava limpo. Três condições devem ser atendidas para que valha a pena pagar pelo acabamento:
O tubo deve entrar limpo.Lubrificante de trefilação, resíduos de cobre ou marcas de dedos carbonizarão no forno e deixarão uma mancha cinzenta que é mais difícil de remover do que a incrustação seria. O desengorduramento antes do forno não é opcional.
A atmosfera deve ser monitorada, não presumida.O ponto de orvalho e o oxigênio são registrados continuamente em uma linha executada corretamente. Uma fornalha brilhante que está à deriva ainda parece brilhante na porta e produz uma leve película de óxido na extremidade.
O manuseio após o forno deve permanecer limpo.O tubo brilhante que é arrastado pelo chão sujo ou embalado sem proteção chega parecendo um tubo decapado. A intercalação de papel e as tampas fazem parte do produto e não da embalagem.
Onde este tubo é usado
Condensadores de superfícienas usinas de energia, onde a contagem de tubos é alta, a água é limpa.
Aquecedores de água de alimentação- geralmente 1 pol. DE a 14 ou 16 BWG, às vezes com uma atualização de aço inoxidável ou liga no estágio de alta pressão.
Resfriadores de óleo e trocadores de calorem sistemas hidráulicos e de lubrificação, onde tubo de 1/2 a 3/4 pol. com 18 ou 20 BWG é padrão.
Chillers e condensadores de refrigeração, frequentemente com superfícies melhoradas ou aletadas no mesmo tubo base.
Trocadores de tubo em U, onde o tubo é dobrado após o recozimento e a posição da costura através da dobra deve ser previamente acordada.
Resfriadores marítimos e offshore, geralmente com um revestimento ou atualização de cuproníquel quando há água do mar envolvida.
Se o tubo for dobrado em U, a orientação da costura é importante. A flexão coloca a parte externa da dobra em tensão e a parte interna em compressão. Executar a costura ao longo do eixo neutro mantém-na fora de ambos, e a maioria das especificações de dobra exige isso. Isso tem que ser resolvido na fase de pedido do tubo, porque uma vez que o tubo é cortado e empacotado, a posição da costura é fixa.
Fábrica de trocador de calor e tubo condensador A214 ERW
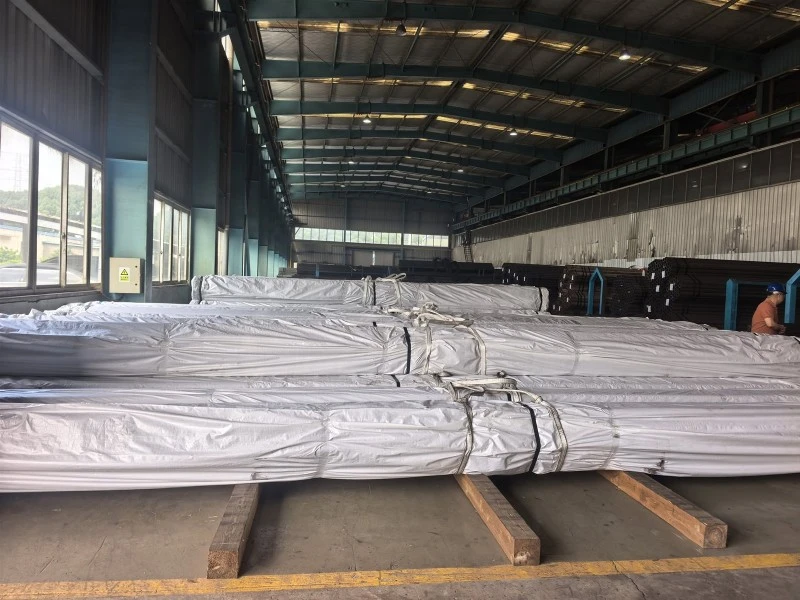
Envie a programação do tubo - diâmetro externo, parede mínima, comprimento, quantidade, reto ou dobrado em U, e o pacote de teste que você precisa. Voltaremos com uma oferta de preço que indique a condição de entrega completa, a atmosfera de recozimento, os registros de teste incluídos e o tipo de certificado, portanto a oferta e o pedido do moinho dizem a mesma coisa.
Solicite um orçamento para Tubo recozido brilhante A214
Nosso Caso
Tubo trocador de calor ASTM A214 ERW: 1.500 peças de 25,4 × 1,65 mm, recozido brilhante

Perguntas frequentes
A214 é igual a A179?
Não é o mesmo, mas está intimamente relacionado. Eles compartilham a mesma resistência mínima à tração, rendimento, alongamento, dureza e aplicações, e sua química difere apenas no carbono: A214 permite até 0,18% sem mínimo, A179 requer 0,06–0,18%. A verdadeira diferença é a rota de fabricação. A214 é soldado por resistência elétrica; A179 é sem costura e estirado a frio. A214 é normalmente mais barato e vem em comprimentos maiores.
O A214 requer tratamento térmico?
Sim, duas vezes. Cada tubo deve ser tratado termicamente a 900 graus (1650 graus F) ou superior após a soldagem, e novamente a 650 graus (1200 graus F) ou superior após a estiragem final a frio. Um fornecedor que oferece tubo A214 apenas com o tratamento pós-soldagem ignorou o segundo requisito e é improvável que a dureza resultante fique abaixo de 72 HRB.
A norma menciona recozimento brilhante?
Não pelo nome. A214 requer resfriamento ao ar ou na câmara de resfriamento de um forno de atmosfera controlada, e o recozimento brilhante é a forma comercial de fazer a segunda opção de maneira adequada. Como o termo em si não está definido na norma, o pedido deve indicar explicitamente o requisito - atmosfera, ponto de orvalho e condição de superfície resultante - em vez de confiar apenas nas palavras "recozido brilhante".
O tubo A214 pode ser fornecido com diâmetro externo acima de 3 polegadas?
Sim, se atender a todos os demais requisitos da especificação. O 3 na figura é a faixa de tamanho normalmente fornecida, não um limite rígido. Na prática, a maioria dos compradores acima de 4 migra para uma especificação de tubo de pressão soldado, porque o padrão do tubo do trocador de calor não corresponde mais à forma como o tubo será usado.
Por que não posso especificar o diâmetro interno?
Porque A214 é uma especificação de parede mínima. Você controla o diâmetro externo e a parede mínima, e o diâmetro interno é o que esses dois produzem. Isto é intencional: permite que a fresadora opere a parede no lado positivo, o que é bom para o tubo e inofensivo para o serviço. Se um furo exato for fundamental para o seu projeto, A214 é a especificação de compra errada.
A solda ERW é um ponto fraco em serviço?
Não quando a sonda é feita e tratada corretamente. A costura é forjada a partir do metal base sem enchimento, depois normalizada em 900 graus ou mais, e é verificada por testes de achatamento e flange em cada lote. Historicamente, o tubo ERW ganhou uma má reputação devido à soldagem de baixa frequência com entrada de calor descontrolada, e essa reputação ainda é citada. A soldagem moderna de alta frequência com recozimento em linha e teste de correntes parasitas de comprimento total é um produto diferente.
O tubo A214 pode ser usado para feixes dobrados em U?
Sim, e é comum. Especifique o raio da dobra, o comprimento de ambas as tangentes e a orientação necessária da costura através da dobra - normalmente no eixo neutro. A dobra é feita após o recozimento final, portanto, qualquer trabalho a frio introduzido pela dobra não é aliviado, a menos que seja especificado um alívio de tensão após a dobra.